Introducción
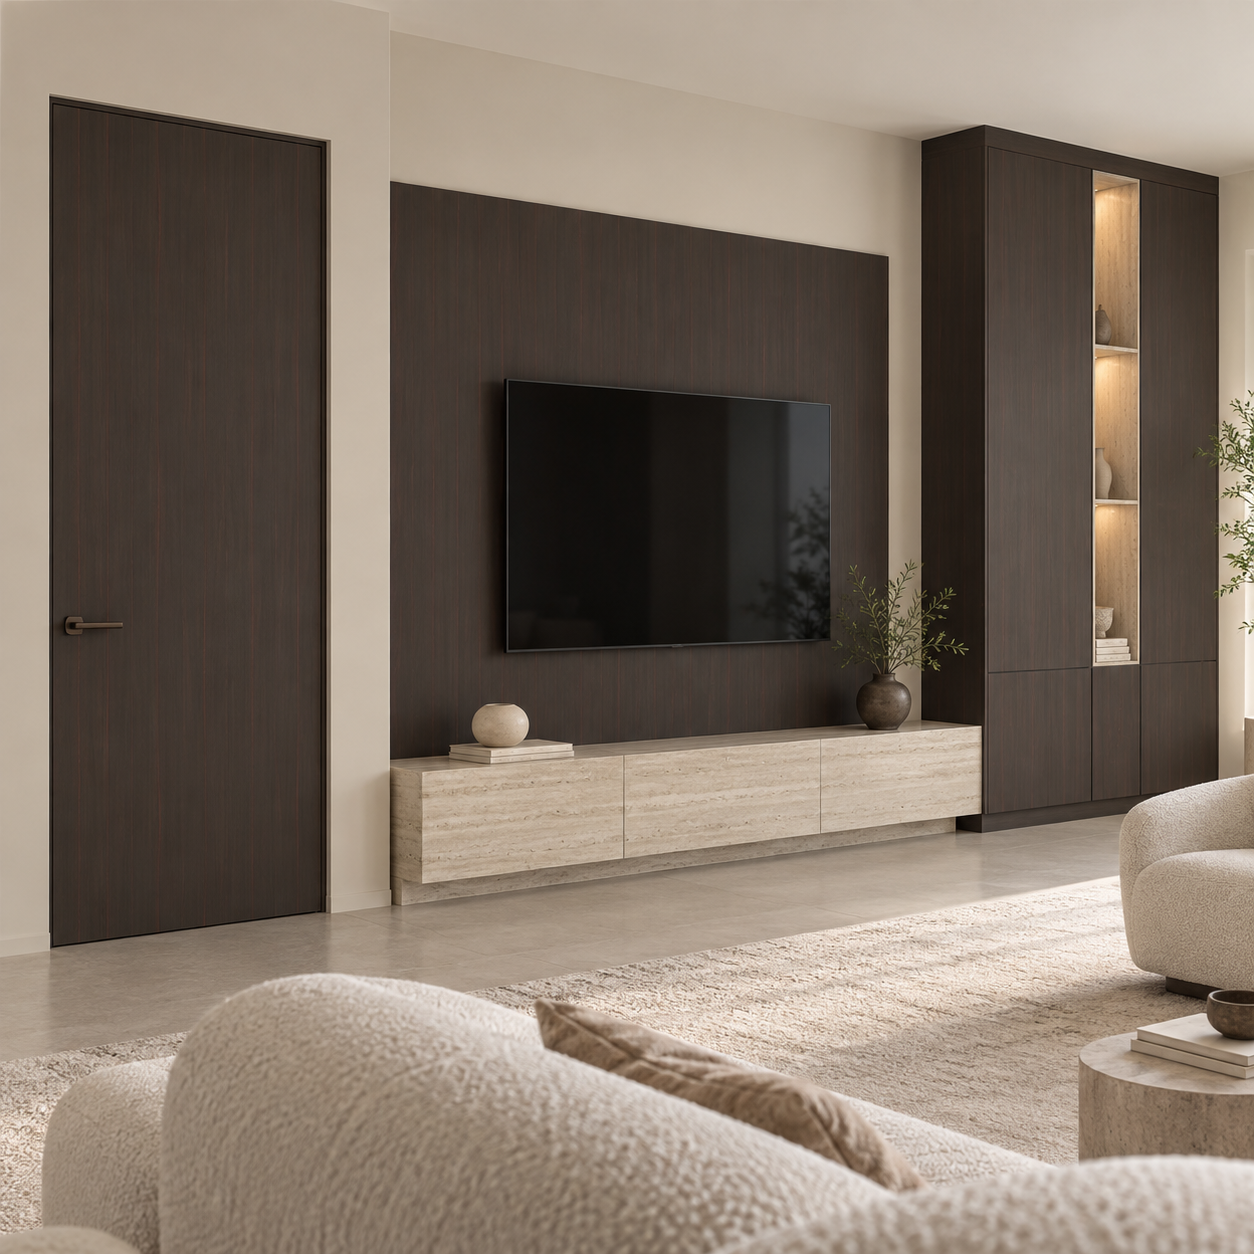
Al diseñar muebles o gabinetes arquitectónicos personalizados de alta calidad, una prima Veneer Panel ofrece el impresionante atractivo visual de la madera dura sin el costo exorbitante ni el peso estructural de la madera maciza. Sin embargo, la verdadera marca de la artesanía profesional reside enteramente en los detalles perimetrales. Dejar estos lados vulnerables al descubierto destruye instantáneamente la ilusión de la madera sólida, exponiendo capas alternas de madera contrachapada o la textura granular de un núcleo compuesto.
La simple aplicación de una cinta de borde genérica no cumple con los estándares de fabricación premium. Comprender exactamente cómo se integra el tratamiento del borde con la placa principal es el secreto fundamental para lograr un resultado impecable y de calidad arquitectónica. ¿Su ensamblaje final parece un bloque de madera cohesivo? Ya sea que opere una instalación de fabricación comercial de gran volumen o se centre en trabajos de carpintería a medida, dominar esta integración no es negociable. Esta guía técnica explora métodos empíricos para especificar materiales, alinear las vetas de la madera natural, ejecutar aplicaciones térmicas precisas y utilizar herramientas de grado industrial para diseñar una costura invisible.
Conclusiones clave
Sinergia de materiales: Los resultados visuales y táctiles auténticos requieren combinar una cara de chapa de madera real con una tira de borde de exactamente la misma especie botánica.
Armonía direccional: el flujo visual continuo exige una alineación meticulosa de la dirección lineal de la veta en el borde con la veta frontal del tablero.
Integridad de la aplicación: el uso de adhesivos que curan con humedad, una calibración térmica precisa y una presión mecánica constante previenen la delaminación a largo plazo.
Acabado Unificado: El perímetro y la cara principal deben someterse a procesos de lijado, teñido y sellado simultáneamente para garantizar un tono superficial uniforme.
Mecanizado de precisión: las costuras invisibles dependen de un corte y enrutamiento precisos al ras utilizando brocas de rodamiento especializadas y bordes cortantes afilados.
Por qué una banda de borde es esencial para los paneles de enchapado
Imagínese pasar la mano por el borde de un escritorio ejecutivo de nogal hecho a medida. La experiencia táctil se ve inmediatamente comprometida si sus dedos rozan un núcleo compuesto áspero y expuesto. La principal función estética de las bandas perimetrales es la ocultación visual absoluta. Mientras que la cara de un tablero enchapado muestra una hermosa veta natural, la sección transversal revela sus capas estructurales compuestas. Al aplicar una tira de borde meticulosamente especificada, los fabricantes logran enmascarar este núcleo, engañando al ojo humano para que perciba una pieza sólida de madera.
Más allá de la estética, los bordes expuestos representan una vulnerabilidad estructural crítica. La naturaleza porosa de los núcleos de tableros de fibra de densidad media y madera contrachapada permite una rápida absorción de la humedad. Esta entrada de humedad conduce en última instancia a hinchazón localizada, deformación y degradación estructural irreversible. Un borde aplicado actúa como una barrera física formidable. Sella herméticamente el perímetro vulnerable contra la humedad ambiental de la habitación, derrames accidentales de líquidos y los impactos mecánicos que inevitablemente se encuentran durante el uso comercial diario.
En consecuencia, los estándares de gabinetes de alta gama exigen tratamientos de bordes impecables. Un perímetro mal aplicado o no coincidente destruye inmediatamente el valor comercial percibido del trabajo social. Por el contrario, una transición perfecta eleva los tableros compuestos estándar a obras maestras refinadas capaces de satisfacer las estrictas demandas de la arquitectura interior moderna.
Selección de materiales: diseñar la combinación perfecta
Especificar el material correcto es el paso fundamental en la fabricación de carcasas. El mercado ofrece varias variaciones distintas, cada una diseñada para condiciones ambientales y requisitos estéticos específicos. Depender de opciones genéricas a menudo conduce a fracasos finales.
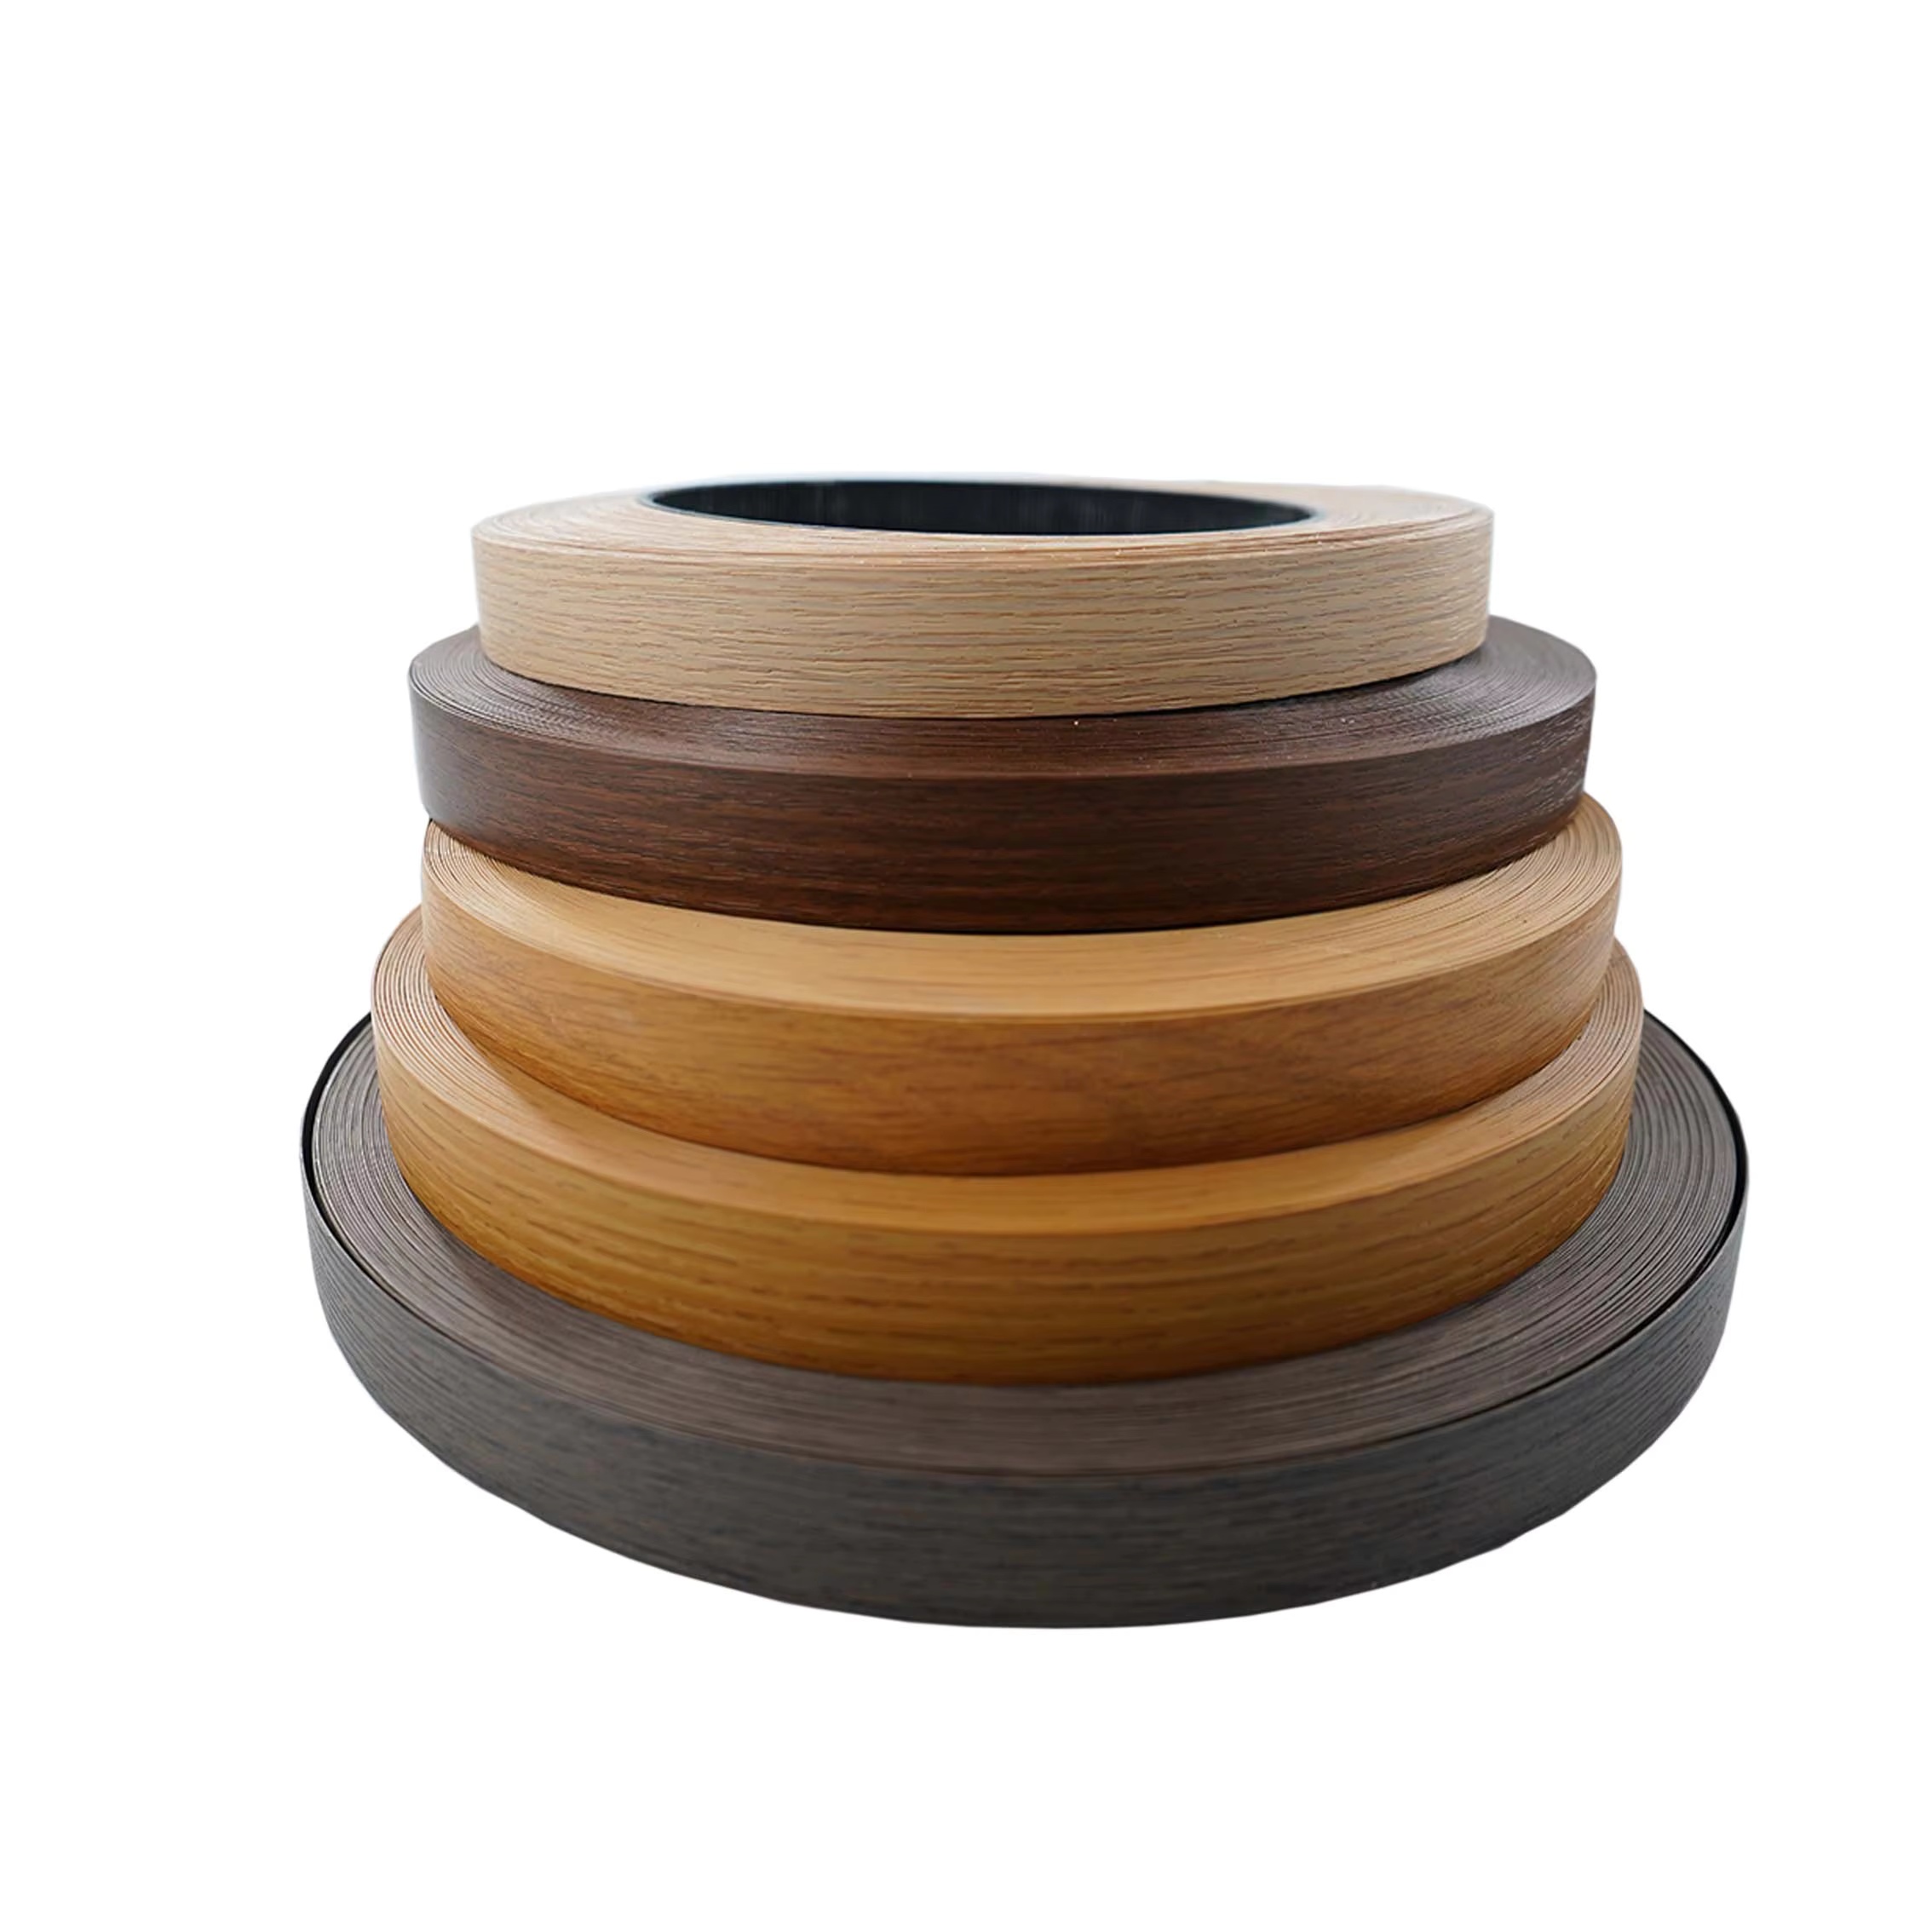
Para proyectos auténticos de carpintería, utilice un duradero La banda de borde cortada a partir de troncos reales se considera universalmente la solución técnica óptima. Debido a que comparte la misma estructura celular que su panel, absorbe manchas y acabados protectores exactamente al mismo ritmo. Los proveedores de alta calidad los ofrecen en espesores específicos que van desde un ultrafino de 0,5 mm para gabinetes estándar hasta un robusto de 3 mm para muebles comerciales de alto impacto. Están disponibles en formatos preencolados activados por energía térmica o en rollos maestros sin encolar diseñados para máquinas canteadoras automatizadas.
Por el contrario, las opciones sintéticas como el cloruro de polivinilo o el acrilonitrilo butadieno estireno brindan una resistencia extrema al impacto y la humedad. Si bien siguen siendo el estándar en gabinetes comerciales con mucho tráfico o en ambientes húmedos como baños comerciales, lograr una combinación perfecta con el enchapado de madera natural es muy difícil. Los materiales sintéticos presentan patrones de vetas impresos y poseen porosidad cero, lo que los hace incapaces de absorber tintes líquidos para madera.
Para simplificar el proceso de especificación, consulte esta comparación técnica básica:
Parámetro técnico | Bandas de chapa de madera auténtica | Cloruro de polivinilo sintético |
|---|---|---|
Integración estética | Impecable; estructura celular idéntica | Transición notable; patrón impreso |
Sostenibilidad | Alto; absorbe líquidos naturalmente | Cero; requiere combinación de colores previos |
Resistencia al impacto | Moderado a alto según el espesor | Extremo; ideal para uso comercial intensivo |
Compatibilidad adhesiva | Hot-melt, poliuretano, cemento de contacto | Pegamentos solventes especializados de fusión en caliente |
Además, el examen de los cambios actuales en la industria de las carpinterías arquitectónicas revela una clara evolución hacia tecnologías de unión cero. Impulsadas por el deseo de los consumidores de diseños monolíticos y ultra minimalistas, las instalaciones de fabricación modernas están abandonando rápidamente los pegamentos tradicionales de etileno acetato de vinilo que dejan líneas oscuras visibles. En cambio, el estándar de la industria está cambiando hacia adhesivos de poliuretano que curan con humedad. Estos adhesivos avanzados crean una línea de unión microscópica y altamente resistente al agua. Además, a medida que las prácticas de construcción sostenible se vuelven obligatorias en los códigos comerciales, existe una creciente demanda de bandas de borde de madera auténtica certificadas y sostenibles, que garanticen que los conjuntos de paneles completos cumplan con un estricto cumplimiento ambiental sin sacrificar la estética de alta gama.
El arte de combinar bordes: color, vetas y textura
La verdadera artesanía se hace evidente cuando el perímetro es prácticamente indistinguible del tablero principal. Alcanzar este nivel de fluidez Edge Matching requiere una comprensión profunda y práctica de la anatomía de la madera.
La regla de ingeniería más crítica es la consistencia de las especies. Sustituir una madera más barata con un color bruto similar, como utilizar abedul para imitar el arce duro, inevitablemente fallará durante la etapa de acabado. Las diferentes especies botánicas presentan estructuras de poros y niveles de taninos únicos, lo que hace que reaccionen a los tintes químicos a velocidades muy diferentes. Siempre que sea posible, obtenga los rollos de bandas y los tableros enchapados exactamente del mismo lote de madera.
Específicamente, la veta de la madera es altamente direccional. Al aplicar el borde, la veta lineal del material de la banda debe correr estrictamente paralela a la veta principal de la cara del panel. La aplicación de una tira con una orientación de veta perpendicular crea una intersección visualmente discordante que resalta inmediatamente la naturaleza compuesta del tablero. Los fabricantes avanzados van un paso más allá al analizar las propiedades reflectantes de la luz del grano, utilizando ocasionalmente técnicas de combinación de deslizamiento para garantizar un espaciado idéntico entre los granos en toda la junta.
Dado que la madera es un material orgánico natural, las variaciones de color en bruto son inevitables. El duramen suele ser más oscuro y denso, mientras que la albura es más clara y suave. Antes de aplicar cualquier adhesivo térmico, desenrolle una sección de su banda y compárela visualmente con su tablero específico bajo una iluminación de luz natural de 5000K. Si su tabla tiene un duramen más oscuro, asegúrese de que el listón del borde no sea predominantemente de albura pálida.
Paso a paso: ejecutar el proceso de solicitud
La longevidad estructural de su caso depende enteramente de la integridad del proceso de solicitud. Una tira mal adherida eventualmente se deslaminará, se enganchará en la ropa y comprometerá toda la unidad.
La preparación de la superficie es primordial. Los adhesivos avanzados requieren una superficie impecable y libre de polvo para formar una unión reticulada permanente. El borde del tablero compuesto debe mecanizarse perfectamente en escuadra, exactamente a 90 grados con respecto a la cara, utilizando una hoja de sierra afilada y con muchos dientes para evitar que la hoja se desvíe. Posteriormente, lije ligeramente el borde con un bloque rígido para asegurar una planitud absoluta y utilice aire comprimido para evacuar el aserrín microscópico restante.
Para los talleres personalizados que utilizan aplicación térmica manual, el control preciso de la temperatura es fundamental. Configure la herramienta térmica en una configuración media-alta. Avance lentamente la fuente de calor sobre la madera, permitiendo que la energía térmica penetre profundamente en la chapa y licue el adhesivo termofusible. La velocidad de alimentación debe ser lo suficientemente lenta para lograr un flujo total de fusión del adhesivo, pero lo suficientemente rápida como para evitar quemar las delicadas fibras de la superficie de la madera.
El calor por sí solo simplemente activa el adhesivo. La presión mecánica es lo que realmente fuerza al polímero licuado a ingresar al núcleo poroso del tablero. Inmediatamente después de retirar la fuente de calor, utilice un rodillo en J sólido para presionar firmemente hacia abajo. Ruede hacia adelante y hacia atrás vigorosamente mientras el pegamento se enfría y se reticula, expulsando las burbujas de aire atrapadas y sellando herméticamente el perímetro.
Recorte y fresado: lograr un perfil perfecto
Una vez que el adhesivo se haya curado completamente a temperatura ambiente, las bandas inevitablemente serán más anchas que el espesor del panel. Esto deja un ligero y frágil saliente en ambos lados. Quitar este exceso de material sin dañar el revestimiento ultrafino requiere una precisión estricta y el uso de herramientas correctas.
Intentar cortar bandas de madera con una navaja estándar casi siempre produce cortes irregulares y desgarros catastróficos, donde la hoja atrapa la fibra y arranca trozos de madera. Para lograr un resultado de calidad de fábrica, utilice el producto adecuado. Los accesorios del panel son absolutamente críticos. Una recortadora manual de doble filo es muy efectiva para espesores estándar de 0,5 mm, ya que se apoya planamente contra la cara del panel y corta ambos lados del saliente simultáneamente sin rayar la delicada superficie.
Para obtener el perfil más limpio y consistente en bandas más gruesas de 1 mm a 3 mm, los fabricantes profesionales confían en fresadoras de recorte compactas. Equipar una fresadora de alta velocidad con una broca de corte al ras con un cojinete inferior que no daña permite que la herramienta se deslice suavemente a lo largo de la cara del panel. Realizar pasadas ligeras y controladas y mover la fresadora de manera constante evita quemaduras por fricción en la madera y produce una superficie mecanizada que requiere un lijado final mínimo.
Lograr el acabado perfecto del gabinete: teñir y sellar
La integración visual final del canto y del panel se produce estrictamente durante la fase de acabado. Este es el momento crítico en el que los componentes físicos separados se unifican visualmente en un único elemento arquitectónico cohesivo.
Antes de aplicar cualquier líquido químico, se debe lijar perfectamente a ras la línea de transición microscópica donde se cruzan las dos superficies. Usando un bloque de lijado duro con papel de óxido de aluminio de grano 150, seguido de papel de grano 180, lije la esquina afilada en un ligero ángulo de 45 grados para diseñar un microbisel. Esto suaviza la esquina afilada de 90 grados, haciéndola muy táctil y evitando que el acabado líquido se acumule en el borde. Tenga mucho cuidado durante este paso, ya que un lijado agresivo quemará rápidamente el revestimiento frontal de 0,6 mm.
Para garantizar un uniforme Acabado del gabinete , debe aplicar tintes al borde y al panel simultáneamente. Debido a que estos componentes pueden haber sido cortados usando diferentes métodos de molienda, su porosidad celular varía. La aplicación de un acondicionador para madera previo al tinte iguala la tasa de absorción de las fibras de la madera, asegurando que cuando se pasa el pigmento, el color se desarrolle uniformemente en todo el conjunto.
Finalmente, encapsule el proyecto con una capa protectora de alto rendimiento, como un poliuretano catalizado a base de agua o un aceite de cera dura penetrante. La aplicación de la capa superior en trazos continuos y superpuestos sobre la cara y el borde fija la meticulosa combinación de colores y proporciona la máxima resistencia química contra el desgaste diario.
Errores comunes que se deben evitar en la ingeniería de bordes
Incluso los ingenieros de cajas veteranos pueden encontrar fallas frustrantes al procesar los bordes de los paneles. Reconocer los puntos de falla estándar ahorra mucho tiempo de mano de obra y evita costosos desperdicios de material.
Un error catastrófico frecuente es intentar unir cinta de madera sin pegar utilizando pegamento para madera de acetato de polivinilo estándar sin mecanismos de sujeción industriales. La resina alifática estándar requiere una sujeción continua a alta presión durante un mínimo de 30 minutos para curar adecuadamente. Esta es una hazaña mecánica casi imposible de lograr en un borde estrecho sin plantillas especializadas para sujetar bordes. Especifique siempre adhesivos termofusibles, adhesivos de poliuretano o cemento de contacto industrial para aplicaciones manuales sin abrazaderas.
El arranque durante la fase de enrutamiento representa otro punto crítico de falla, particularmente con especies de fibra abierta como el roble blanco. Para evitar esta explosión, verifique que las brocas de su enrutador estén afiladas y libres de acumulación de brea. Preste estricta atención a la dirección de la fibra. Siempre encamine cuesta abajo con la fibra en lugar de forzar la cortadora contra ella.
Conclusión
Dominar la integración técnica de bandas de borde y paneles de enchapado es la habilidad de ingeniería definitoria que separa los proyectos de bricolaje de aficionados de los gabinetes arquitectónicos de alta gama. Al especificar estrictamente materiales de madera real de exactamente la misma especie botánica, alinear meticulosamente las orientaciones de las vetas y ejecutar un proceso térmico y de mecanizado impecable, se transforma una hoja estándar de núcleo compuesto en una obra maestra monolítica. Recuerde que la ilusión definitiva se finaliza en la sala de acabado. Lije, tiña y selle siempre sus perímetros y caras simultáneamente como una superficie unificada. Invierta en herramientas de precisión y cumpla con estrictos parámetros de aplicación. Para su próximo proyecto de carcasas premium, asegúrese de obtener materiales y accesorios de la más alta calidad directamente de líderes confiables de la industria como GC Panels para garantizar una apariencia duradera y perfecta que resista la prueba del tiempo.
Preguntas frecuentes
¿Puedo utilizar un borde de PVC sobre un panel de chapa de madera auténtica?
Si bien es mecánicamente posible unir los materiales, se desaconseja hacerlo en el caso de muebles personalizados. Los plásticos sintéticos carecen de la textura celular natural y de las propiedades de absorción de líquidos de la madera real. Para lograr la integración visual más auténtica, los estándares de ingeniería dictan combinar un panel de madera real con una tira de borde de madera natural.
¿Cómo oculto la línea de pegamento oscuro entre el canto y el panel de enchapado?
Una línea de pegamento oscura visible generalmente resulta de especificar un color de adhesivo incorrecto o de no aplicar suficiente presión mecánica durante la fase de enfriamiento térmico. Para diseñar una costura invisible, utilice un adhesivo termofusible transparente o del mismo color, aplique una presión rigurosa con un rodillo en J sólido inmediatamente después del calentamiento y lije el borde unido en un ligero microbisel para mezclar visualmente la transición.
¿Debo aplicar la banda de borde antes o después de aplicar el acabado del gabinete?
Debe aplicar estrictamente el canto antes de aplicar cualquier acabado líquido. Esta secuencia de fabricación le permite mecanizar de forma segura la banda perfectamente al ras con la cara del panel. También garantiza la aplicación de tintes y capas protectoras transparentes en ambas superficies simultáneamente, garantizando una combinación de colores idéntica y un reflejo de luz uniforme.
¿Qué espesor de banda de borde es mejor para los paneles de enchapado?
El espesor óptimo depende completamente del entorno de aplicación. Para las caras de gabinetes residenciales estándar y estanterías interiores, un espesor de 0,5 mm o 0,6 mm es estándar y combina perfectamente con el revestimiento de la cara. Sin embargo, para muebles comerciales, escritorios o puertas de gabinetes de mucho tránsito susceptibles a impactos, diseñar una banda de madera más gruesa de 1 mm a 3 mm proporciona una resistencia al impacto muy superior y al mismo tiempo mantiene la ilusión de madera maciza.
¿Cuál es la mejor herramienta para recortar cantos de chapa de madera?
Para cintas estándar de 0,5 mm, una recortadora manual de doble filo es muy eficiente y segura. Por el contrario, para instalaciones de fabricación profesionales o cuando se procesan bandas de madera más gruesas de 1 mm a 3 mm, una fresadora de corte compacta de alta velocidad equipada con una broca con cojinete de corte al ras produce el borde mecanizado más limpio y confiable sin el riesgo de un desgarro catastrófico del grano.
¿Cómo se arreglan las bandas de borde que se están despegando en las esquinas?
El pelado en las extremidades indica una falla adhesiva, generalmente causada por una penetración térmica insuficiente, falta de presión mecánica hacia abajo durante el enfriamiento o unión a un núcleo polvoriento. Para reparar esto, use una pistola de calor o una plancha para reactivar el adhesivo termofusible, presione inmediatamente la banda hacia abajo firmemente con un bloque de madera sólida hasta que se enfríe y asegúrese de que el área circundante esté libre de residuos.
¿Por qué mi borde de madera parece más claro que el panel después de teñirlo?
Esta discrepancia de color se produce cuando el borde y el panel poseen diferentes porosidades celulares, a menudo porque fueron fresados a partir de diferentes troncos o el borde se lijó hasta obtener un grano más alto, cerrando los poros de la madera. Para solucionar este problema, lije siempre ambas superficies hasta obtener exactamente el mismo grano final (generalmente de grano 180) y aplique un acondicionador de madera previo al tinte para igualar las tasas de absorción antes de aplicar el pigmento.